




Обзор услуг
Машина для продольной резки аккумуляторных электродов устанавливается после нанесения покрытия на электроды, сушки и каландрирования. Перед сборкой элемента он делит широкие катодные и анодные электроды на более узкие полосы.
Электродный валок входит в секцию резки под контролируемым натяжением. Затем верхние и нижние ножи разрезают материал на необходимую ширину. Прецизионные проставки устанавливают расстояние между резцами, а независимый сервопривод позволяет регулировать соотношение скоростей между верхними и нижними ножами в зависимости от различных материалов электродов и условий эксплуатации.
Электродный порошок, образующийся во время резки, собирается с помощью многоступенчатой системы пылеудаления.- Вакуумная вытяжка и роликовые щетки используются вокруг секций продольной резки и перемотки, чтобы поддерживать чистоту поверхности электрода.
Готовые ленты перематываются через дифференциальные валы с контролируемым натяжением намотки. Эта установка с рулонов-на-пригодна для непрерывного производства электродов и может быть интегрирована с автоматизированными линиями по производству аккумуляторов.
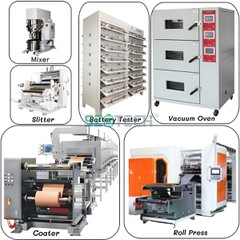
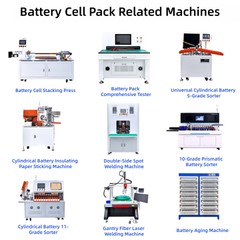
Сопутствующее оборудование
Машина для нанесения покрытия на электроды
Состав оборудования
| Нет. | Компонент | Основная функция |
|---|---|---|
| 1 | Сборка панели стойки | Поддерживает электрическую коробку, боковые панели и конструкцию машины. |
| 2 | Система размотки | Обеспечивает стабильную размотку и позиционирование электродного рулона. |
| 3 | Платформа для сращивания | Поддерживает соединение электродных роликов и смену материала. |
| 4 | Система натяжения размотки | Контролирует натяжение полотна с помощью датчиков натяжения, роликов и контроллера. |
| 5 | Система привода | Проводит электрод через процесс резки с контролируемой скоростью. |
| 6 | Регулировка узла ролика | Направляет и выравнивает электрод до и после разрезания |
| 7 | Держатель инструмента для резки | Вмещает верхние и нижние ножи и обеспечивает регулировку резки. |
| 8 | Система удаления пыли | Удаляет электродный порошок, образующийся во время и после резки. |
| 9 | Пресс-ремень в сборе | Стабилизирует электрод во время непрерывной обработки. |
| 10 | Система обмотки | Перематывает разрезанные электродные ленты в готовые рулоны. |
Основные компоненты
1. Раскручивание и контроль напряжения
В системе размотки используется 3-дюймовый воздушный вал и независимая система коррекции и контроля натяжения для обеспечения стабильной подачи электрода.
Диаметр размотки: Макс. Φ450 мм*
Корректирующий контроль: ручное/автоматическое переключение
Система коррекции: Фотоэлектрическая коррекция с ходом коррекции 0–100 мм.
Диапазон натяжения: 50–200 Н
Точность контроля натяжения: Меньше или равна ±1,5 Н.
Метод контроля натяжения: управление по замкнутому-контуру.
* Пожалуйста, подтвердите окончательный максимальный диаметр размотки перед публикацией, поскольку в настоящее время данные о продукте содержат оба значения Φ450 мм.
2. Держатель инструмента для резки
Держатель инструмента для продольной резки предназначен для точной резки электрода и удобной регулировки лезвия.
Съемное гнездо подшипника для более быстрой замены инструмента.
Точная регулировка зацепления лезвия.
Регулируемые направляющие ролики до и после резака.
Независимый сервопривод верхних и нижних ножей.
Регулируемое соотношение скоростей верхней и нижней режущей линии-
Прецизионные проставки для контроля ширины резки
Точность толщины прокладки: ±0,002 мм.
Регулируемое соотношение скоростей резца позволяет оптимизировать процесс резки в зависимости от материала электрода и условий производства. Прецизионная система прокладок помогает поддерживать постоянную ширину щели во время непрерывной работы.
3. Система обмотки
В системе намотки используются два набора 3-дюймовых дифференциальных валов для стабильной перемотки щелевых электродных лент.
Диаметр намотки: Макс. Φ450 мм
Диапазон натяжения обмотки: 50–100 Н.
Точность контроля натяжения обмотки: ±1,5 Н.
Дифференциальное давление на валу контролируется электрическим пропорциональным клапаном.
Механизм прижимного колеса для стабильной намотки
Магнитный стержень для размагничивания после удаления пыли
Механизм намотки помогает уменьшить дефекты кромок рулонов-и обеспечивает стабильное формирование рулонов во время непрерывного производства.
4. Система удаления пыли
В машине используется многоступенчатая система удаления пыли с -вакуумом и щеткой-, позволяющая уменьшить образование электродного порошка во время резки.
Система включает в себя:
Резак для вакуумной экстракции
Удаление пыли с верхней и нижней стойки-резкой
Очистка роликовой щеткой
Встроенный вакуумный трубопровод
Ящик для сбора пыли
Центробежный вентилятор и система фильтров
В пылесосе используется центробежный вентилятор мощностью 3 кВт с объёмом воздуха около 3500 м³/ч. Система удаления пыли предназначена для уменьшения накопления электродного порошка и повышения чистоты перед последующей сборкой батареи.
Процесс резки аккумуляторных электродов
Станок для продольной резки электродами работает по непрерывному процессу -к-роллам:
Размотка → Контроль натяжения → Выравнивание электродов → Точная резка → Удаление пыли → Перемотка
Расслабление
Рулон покрытого электрода подается в машину через систему размотки с регулируемым натяжением полотна.
Контроль напряжения
Система натяжения с замкнутым-контуром контролирует и регулирует натяжение электрода, чтобы поддерживать стабильное движение материала во время резки.
Прецизионная резка
Верхние и нижние ножи разрезают широкий электродный рулон на более узкие полосы. Зацепление фрезы, соотношение-скоростей лески и толщину прокладки можно регулировать в соответствии с требуемой шириной щели и характеристиками электрода.
Удаление пыли
Системы вакуумной экстракции и роликовых-щеток удаляют электродный порошок и частицы, образующиеся в процессе резки.
Перемотка
Разрезанные электродные ленты перематываются в готовые рулоны с контролируемым натяжением намотки для последующей сборки ячейки или дальнейшей обработки электродов.
Приложения
Станок для продольной резки аккумуляторных электродов подходит для непрерывной обработки электродов в:
Производство литий-ионных-аккумуляторов
Производство аккумуляторов для электромобилей
Производство аккумуляторных батарей
Пилотные линии по производству аккумуляторов
Исследования и разработки в области аккумуляторов и разработка процессов
Катодно-электродная обработка
Анодно-электродная обработка
Автоматизированные линии по производству аккумуляторных элементов
Его можно сконфигурировать и интегрировать с предшествующим оборудованием для нанесения покрытий и каландрирования электродов, а также с последующими процессами сборки элементов в соответствии с компоновкой производственной линии и конструкцией батареи.
Случаи применения

Партнерская компания

Часто задаваемые вопросы
1. Для чего используется оборудование для резки электродов?
Оборудование для продольной резки электродов используется для непрерывной резки рулонов катодных и анодных электродов с широким покрытием на более узкие полосы с контролируемой шириной, натяжением и качеством кромок. Затем щелевые электроды сматывают в рулоны для последующей сборки аккумуляторных элементов или дальнейшей обработки электродов.
2. Какие электродные материалы можно обрабатывать на этом станке?
Машина может обрабатывать материалы катодов и анодов с покрытием, используемые при производстве литий-ионных аккумуляторов. Используемый тип материала, толщину электрода, ширину резки и конфигурацию инструмента можно отрегулировать в соответствии со спецификациями электрода и производственными требованиями.
3. Какую толщину электрода можно использовать на станке?
Текущая конфигурация машины предназначена для обработки электродных материалов толщиной от 30 до 210 мкм. Окончательный диапазон обработки должен быть подтвержден в соответствии с материалом электрода, структурой покрытия и требуемыми характеристиками резки.
4. Как машина контролирует натяжение электрода?
В машине используется замкнутая-система контроля натяжения с датчиками натяжения и управляющими роликами для поддержания стабильной подачи электрода во время непрерывной резки. Указанный диапазон натяжения составляет 50–200 Н, точность регулирования натяжения не более ±1,5 Н.
5. Как машина контролирует ширину резки?
Ширина резки контролируется с помощью прецизионных прокладок и механизма регулировки ножа. Заданная точность толщины прокладки составляет ±0,002 мм, что помогает поддерживать постоянную ширину щели во время непрерывной обработки электродом.
6. Как машина снижает образование электродной пыли во время резки?
В машине используется многоступенчатая система удаления пыли,-которая собирает электродный порошок, образующийся в процессе резки. Система включает в себя вакуумную вытяжку-из зоны резака, удаление пыли из верхней и нижней стойки-резки, роликовые щетки и встроенные вакуумные трубопроводы, помогающие поддерживать чистоту поверхностей электродов.
7. Можно ли интегрировать оборудование для резки электродов литий-ионных аккумуляторов в автоматизированную производственную линию?
Да. Машина предназначена для непрерывной --обработки электродами и может быть интегрирована с предшествующим оборудованием для нанесения покрытий, сушки и каландрирования электродов, а также с последующим оборудованием для сборки аккумуляторных элементов. Конфигурацию можно адаптировать к схеме производственной линии и процессу производства аккумуляторов.
8. Каков гарантийный срок на оборудование для резки электродов с литий-ионным аккумулятором?
Условия гарантии зависят от комплектации оборудования и договора купли-продажи. Пожалуйста, свяжитесь с нами для получения информации о гарантийном покрытии, применимом к вашему проекту.