

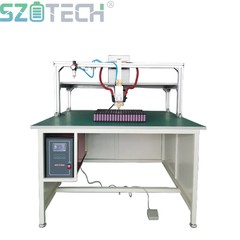




Эта машина предназначена для автоматической подготовки электродов литиевых батарей перед процессом намотки.
Он объединяет функции подачи вкладок, электродной сварки, нанесения защитной ленты и перемотки в одну систему.
В оборудовании используется ПЛК Panasonic для автоматизации операций подачи, резки, сварки, наклеивания ленты и перемотки.
Функции оборудования
Этот аппарат в основном используется для автоматической сварки и нанесения ленты на электроды литий-ионных аккумуляторов:
1. Выступ приваривается к электроду, после чего на обе стороны наклеивается защитная лента.
2. Эта машина использует систему управления ПЛК Panasonic для автоматической подачи вкладок, резки, сварки, наклеивания ленты и перемотки.
3.После сварки и нанесения ленты электрод можно автоматически перемотать для передачи на автоматические намоточные машины.
4. Машина может быть интегрирована с процессами прокатки и продольной резки электродов для поддержки автоматизированной подготовки электродов.
5. Эта машина оснащена катодной и анодной верхней и нижней клейкой лентой, а также положительным клейким выступом.
6. Машина выдает тревожные уведомления об электрических неисправностях во время работы.
Применение в процессе подготовки электродов
Эта машина используется на этапе подготовки электродов перед намоткой аккумуляторных элементов. После сварки и нанесения защитной ленты обработанные электроды передаются на автоматические намоточные машины для производства цилиндрических литиевых батарей.

Технические параметры
| Нет. | Элемент | Параметр | Примечание |
|---|---|---|---|
| 1 | Длина одного электрода | 300-1500 мм | Согласно процессу клиента |
| 2 | Точность положения ленты вкладки | ±0,5 мм | - |
| 3 | Точность длины вкладки | ±0,5 мм | - |
| 4 | Ошибка положения сварки выступа | ±0,5 мм | - |
| 5 | Отклонение пластины при сварке | ±1 градус | - |
| 6 | Точность утечки вкладки | Меньше или равно ±0,5 мм | - |
| 7 | Усилие растяжения при сварке вкладки | Больше или равно 10 Н | - |
| 8 | Срок службы сварочной головки | 300 000 раз | Положительная шлифовка электродов, двусторонняя- |
| 9 | Борфреза для электродов и выступов | Электрод Меньше или равен 0,015 мм; Табуляция Меньше или равна 0,025 мм | - |
| 10 | Точность длины ленты | ±0,5 мм | - |
| 11 | Уровень квалификации продукта | 98.5% | - |
| 12 | Коэффициент использования | 95% | Кроме устранения неполадок в течение 10 минут. |
| 13 | Скорость производства | 28-35 шт/мин | На основе электрода 18650, одна вкладка |
Оборудованиеиспользовать среду
1. Размеры: 2 040 (Д) × 1 050 мм (Ш) × 1689 мм (В)
2. Вес: около 1100 кг.
3. Источник питания: 220 В переменного тока, однофазный; колебание напряжения менее ±10%; мощность: 5кВА.
4. Сжатый воздух: 0,4-0,7 МПа (4-7 кгс/см²), расход каждого сжатого воздуха составляет 180 л/мин, коэффициент использования составляет 50%.
5. Температура окружающей среды: 20-35 градусов.
6. Относительная влажность: 5-55% HR.
7. Экологическая чистота: не ниже класса 100 000, отсутствие на объекте агрессивных газов, жидкостей и взрывоопасных газов.
Материалхарактеристики и требования:
1, характеристики материала:
| Материал | Метод кормления | Диапазон длины | Диапазон ширины | Толщина | Макс. ОД | ИДЕНТИФИКАТОР |
|---|---|---|---|---|---|---|
| Вкладка | Катушка | 30-70 мм | 3-6 мм | 0,1 мм | Φ400 мм | Φ76,2 мм |
| Электрод | Катушка | 300-1500 мм | 30-65 мм | 0,1 мм | Φ400 мм | Φ76,2 мм |
| Защитная лента | Катушка | 40-70 мм | 5-25 мм | 0,2 мм | Φ180 мм | Φ76,2 мм |
2, требования к материалам:
1. Аккумуляторный электрод: аккумуляторный электрод с прерывистым покрытием, толщина электрода из алюминиевой фольги 5 ~ 20 мкм, непрерывная резка электрода роликовым прессом до заданной ширины, погрешность ширины ± 0,2 мм, погрешность изгиба электрода менее ± 1,0 мм / 1000 мм, намотка с 3-дюймовым сердечником катушки, максимальный диаметр катушки 400 мм; точность намотки ± 1,0 мм; погрешность прерывистой консистенции покрытия < ± 0,5 мм (покрытие, прорезь), ширина заготовки для сварки выступа как минимум на 2 мм шире, чем выступ;
2. Клейкая лента наклеена по ширине электрода, погрешность ширины клейкой ленты составляет ± 0,2 мм (материал ленты), и ее нелегко сломать при открытии клейкой ленты;
3. Погрешность ширины выступа: ±0,1 мм, погрешность меандра выступа: 0,2 мм/500 мм (материал выступа).
Примечания:
(1) Положительный электрод приварен в виде длинной полосы;
(2) Метод обнаружения — испытание на растяжение;
(3) Это оборудование предоставляет только части спецификации приемочной модели.

Часто задаваемые вопросы
Вопрос: Для чего используется этот сварочный аппарат?
О: Эта машина используется для автоматической сварки язычков, нанесения защитной ленты и перемотки электродов литиевой батареи перед процессом намотки.
Вопрос: Может ли эта машина обрабатывать как катодные, так и анодные электроды?
А: Да. Оборудование поддерживает обработку катодных и анодных электродов с приваркой язычков и нанесением клейкой ленты.
Вопрос: В каком процессе производства аккумуляторов используется эта машина?
A: Машина используется на этапе подготовки электродов перед обмоткой литиевого аккумулятора.
Вопрос: На какой линии по производству аккумуляторов можно использовать эту машину?
О: Эта машина в основном используется перед процессом намотки на линиях по производству цилиндрических литиевых батарей и может быть подключена к автоматическому намоточному оборудованию.
Вопрос: Какие процессы включает в себя этот аппарат для электродной сварки?
Ответ: Машина объединяет в одной системе подачу выступов, сварку выступов, нанесение защитной ленты и перемотку электродов.